O QUE A INDÚSTRIA ALIMENTÍCIA EXIGE DE UM OPERADOR LOGÍSTICO ESPECIALIZADO
A movimentação de produtos destinados à indústria de alimentos e bebidas exige rigor com integridade, limpeza, rastreabilidade e compatibilidade dos equipamentos. Cada operação precisa preservar as características do produto e reduzir riscos de contaminação ao longo de toda a cadeia.
Equipamentos compatíveis e segregação por produto
Limpeza e prevenção de contaminação cruzada
Rastreabilidade e histórico de operação
Segurança e conformidade operacional
Produtos
Produtos que transportamos para a Indústria Alimentícia
Cada produto é operado com equipamento e protocolo definidos pelas suas exigências técnicas e regulatórias específicas.
Ácido Cítrico
Ácido orgânico amplamente utilizado na indústria de alimentos e bebidas como acidulante, regulador de acidez e conservante. Também participa do ajuste sensorial de sabor e da estabilidade de diferentes formulações.
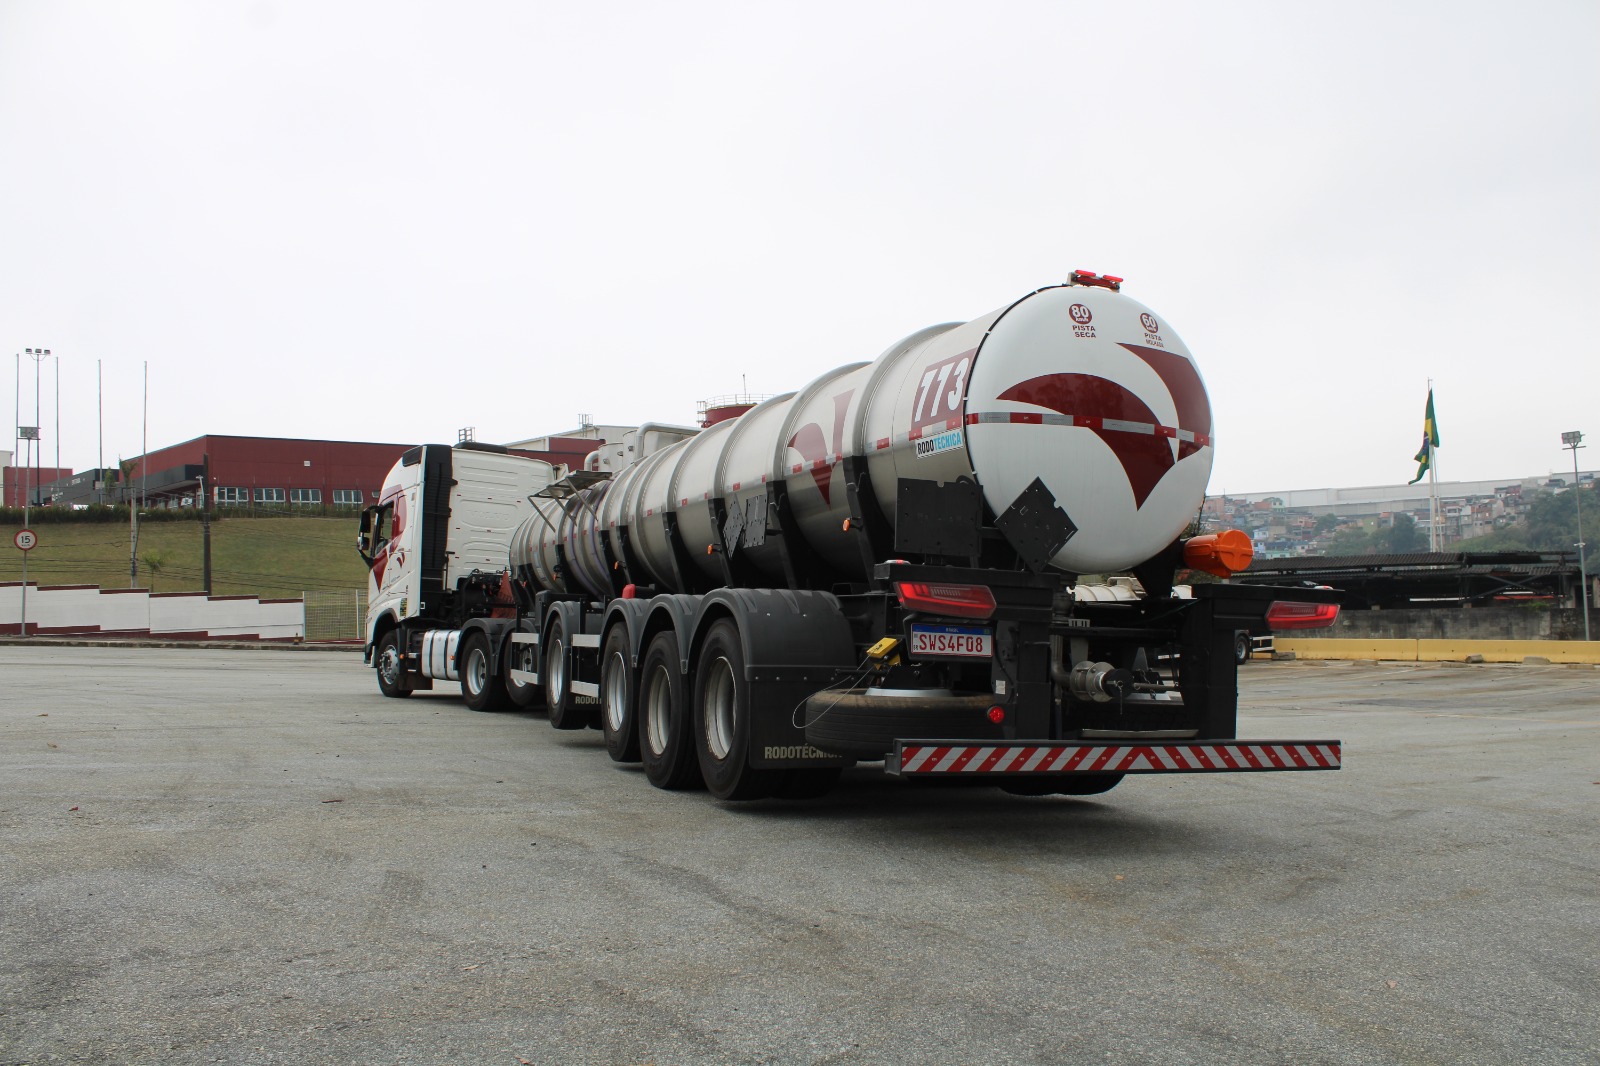
Ácido Fosfórico Alimentício
Ácido inorgânico de grau alimentício utilizado principalmente como acidulante e regulador de pH em bebidas, alimentos processados e diferentes formulações industriais do setor.
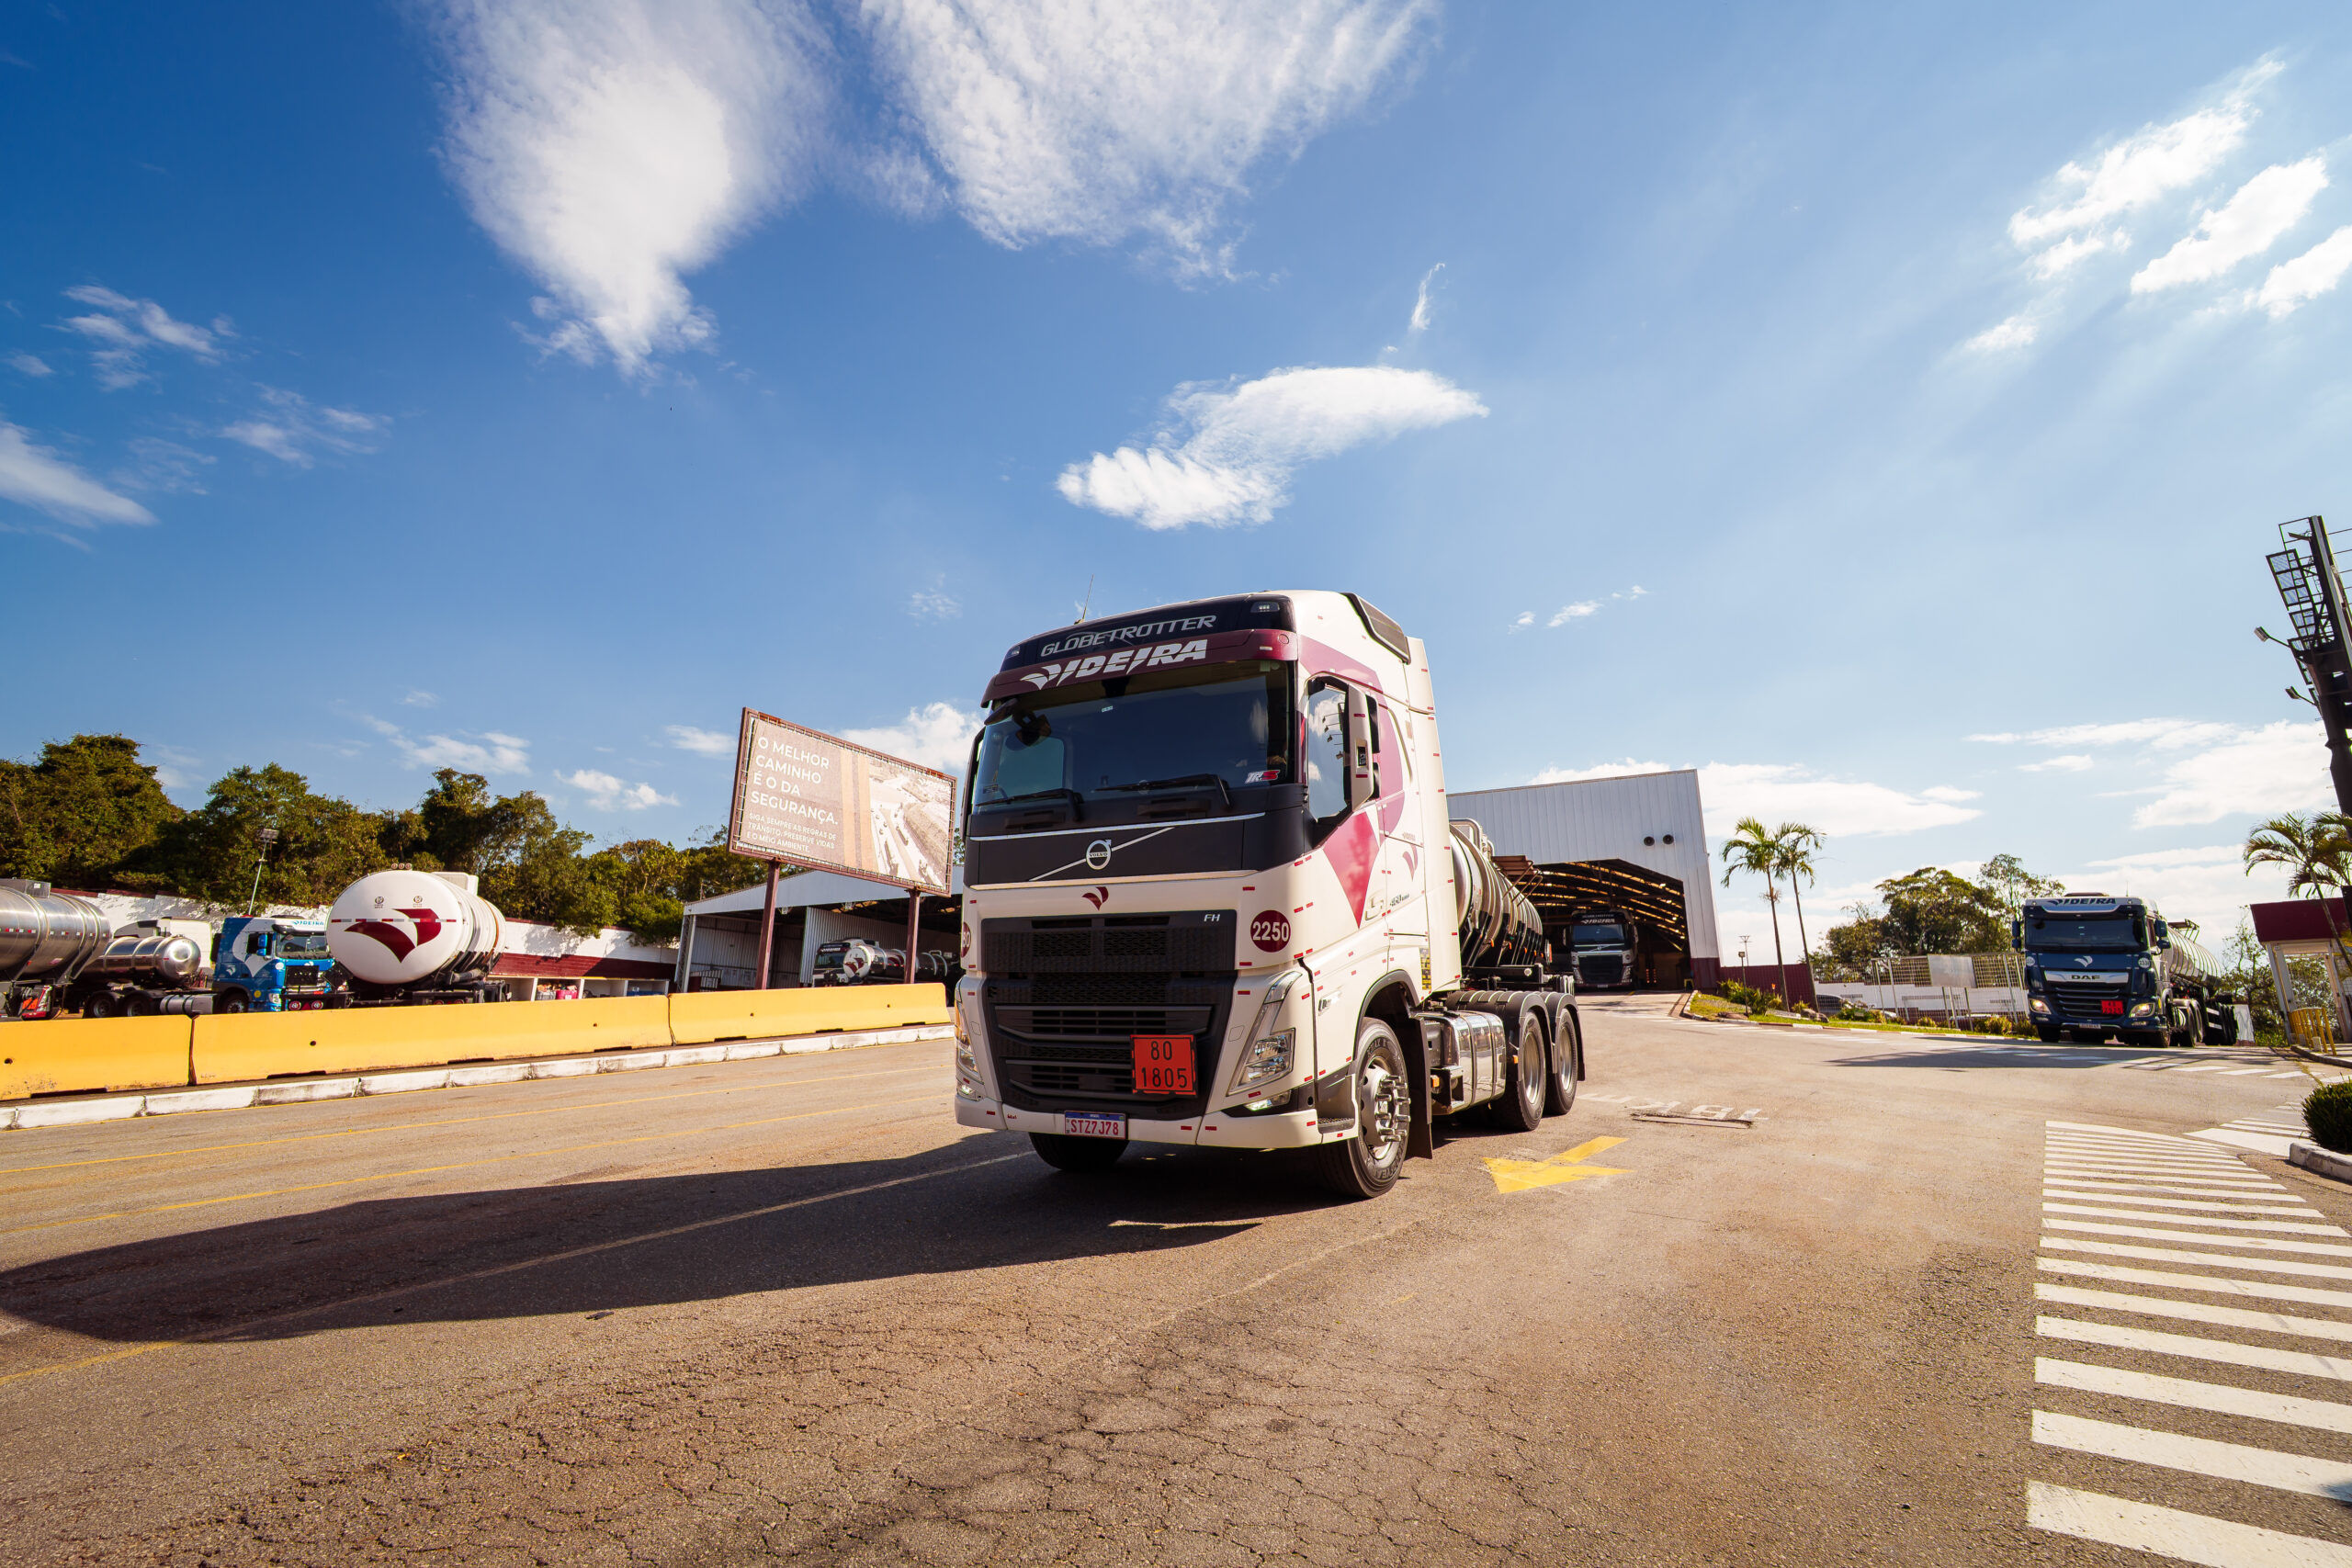
Soda Cáustica (NaOH)
Composto alcalino de forte basicidade, amplamente utilizado em processos de limpeza CIP, higienização de equipamentos, ajuste de pH e diferentes etapas de processamento industrial.
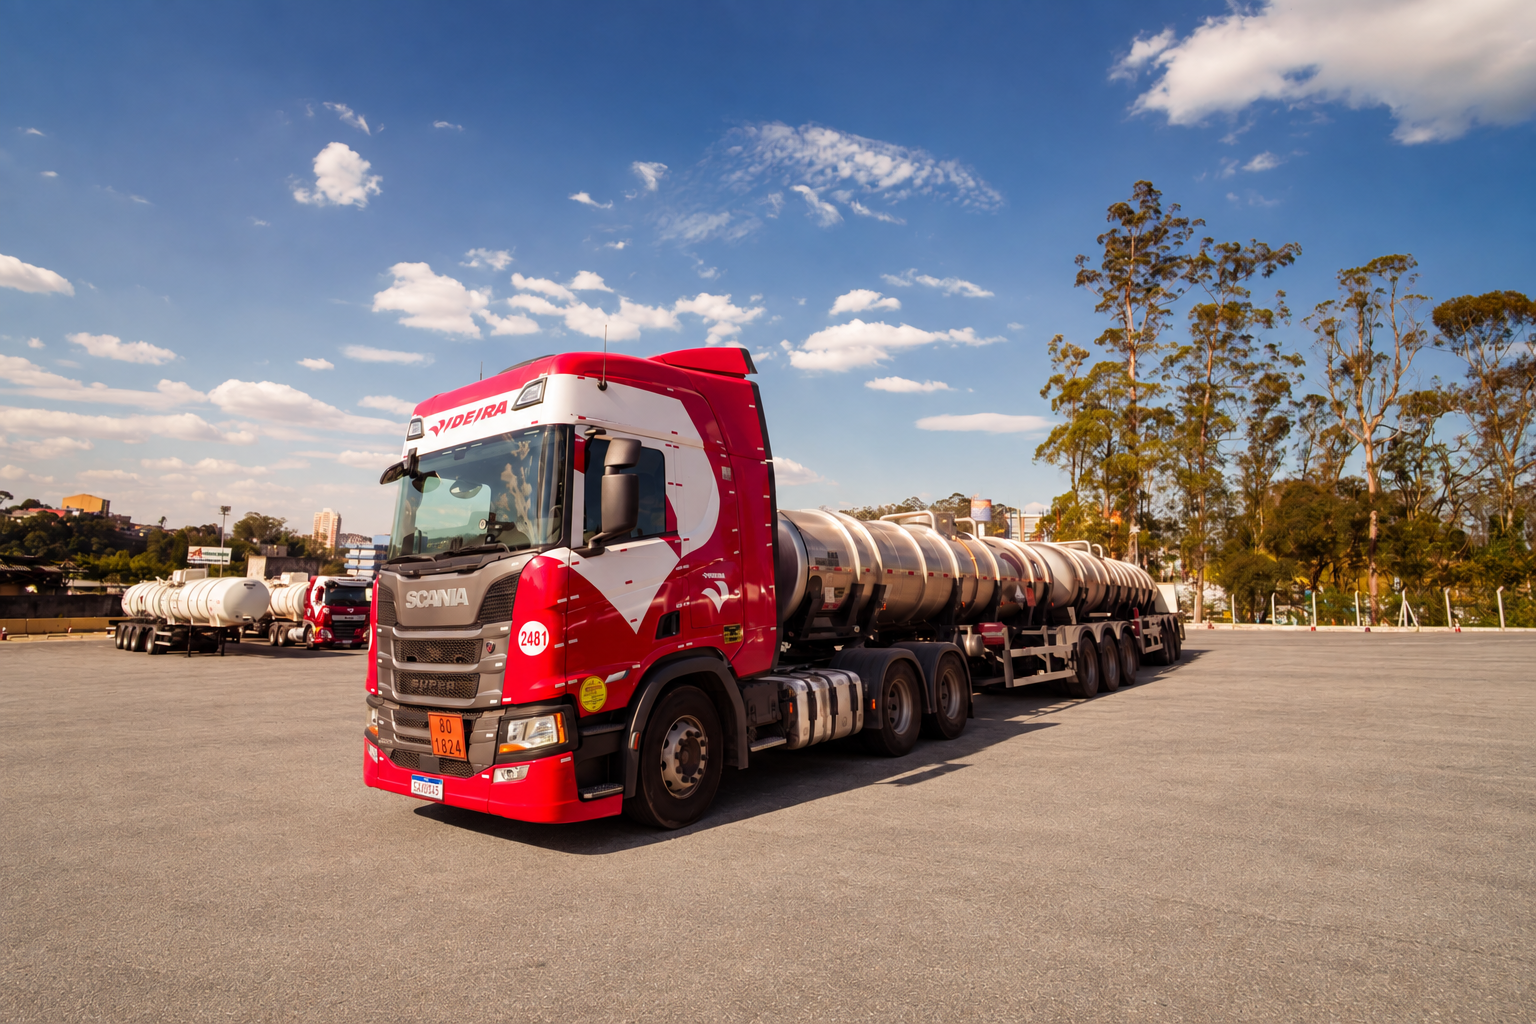
Ácido Clorídrico (HCl)
Ácido mineral forte utilizado em processos de ajuste de pH, regeneração de resinas de troca iônica, tratamento de água e limpeza química em instalações industriais.
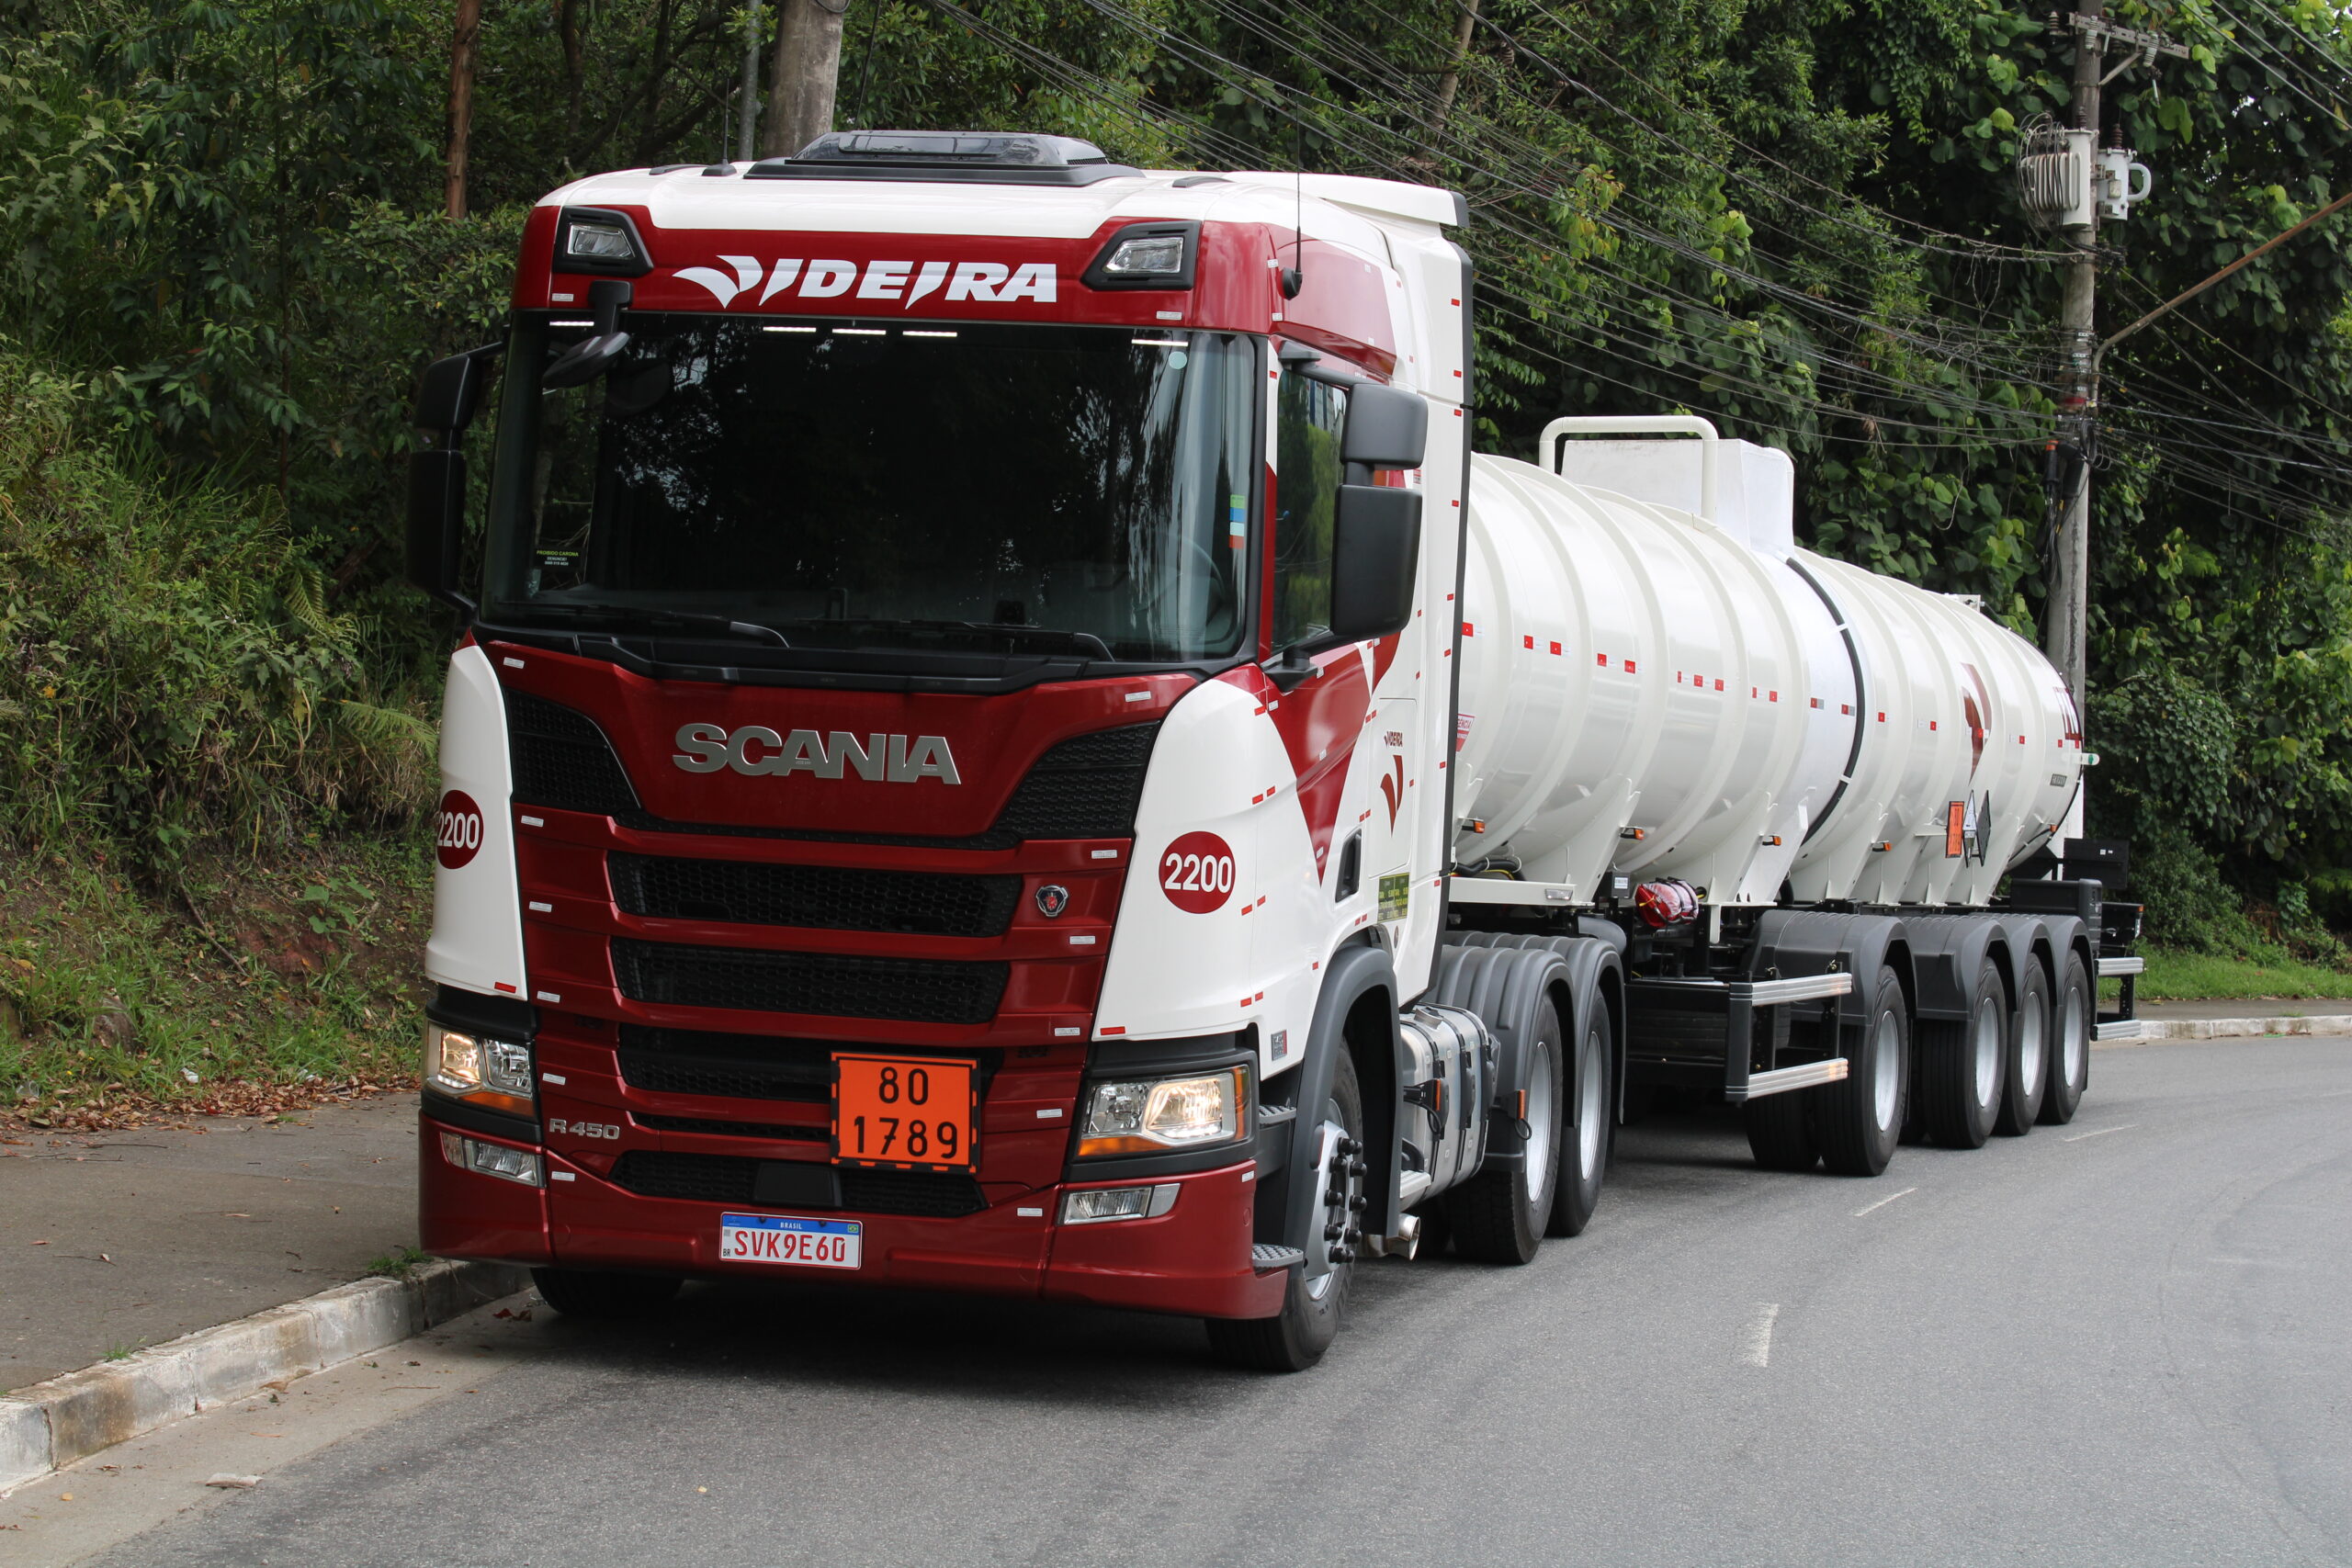
Hipoclorito de Sódio (NaClO)
Composto alcalino de caráter oxidante, amplamente empregado em processos de sanitização, desinfecção de superfícies, tratamento de água e higienização de equipamentos na indústria de alimentos e bebidas.
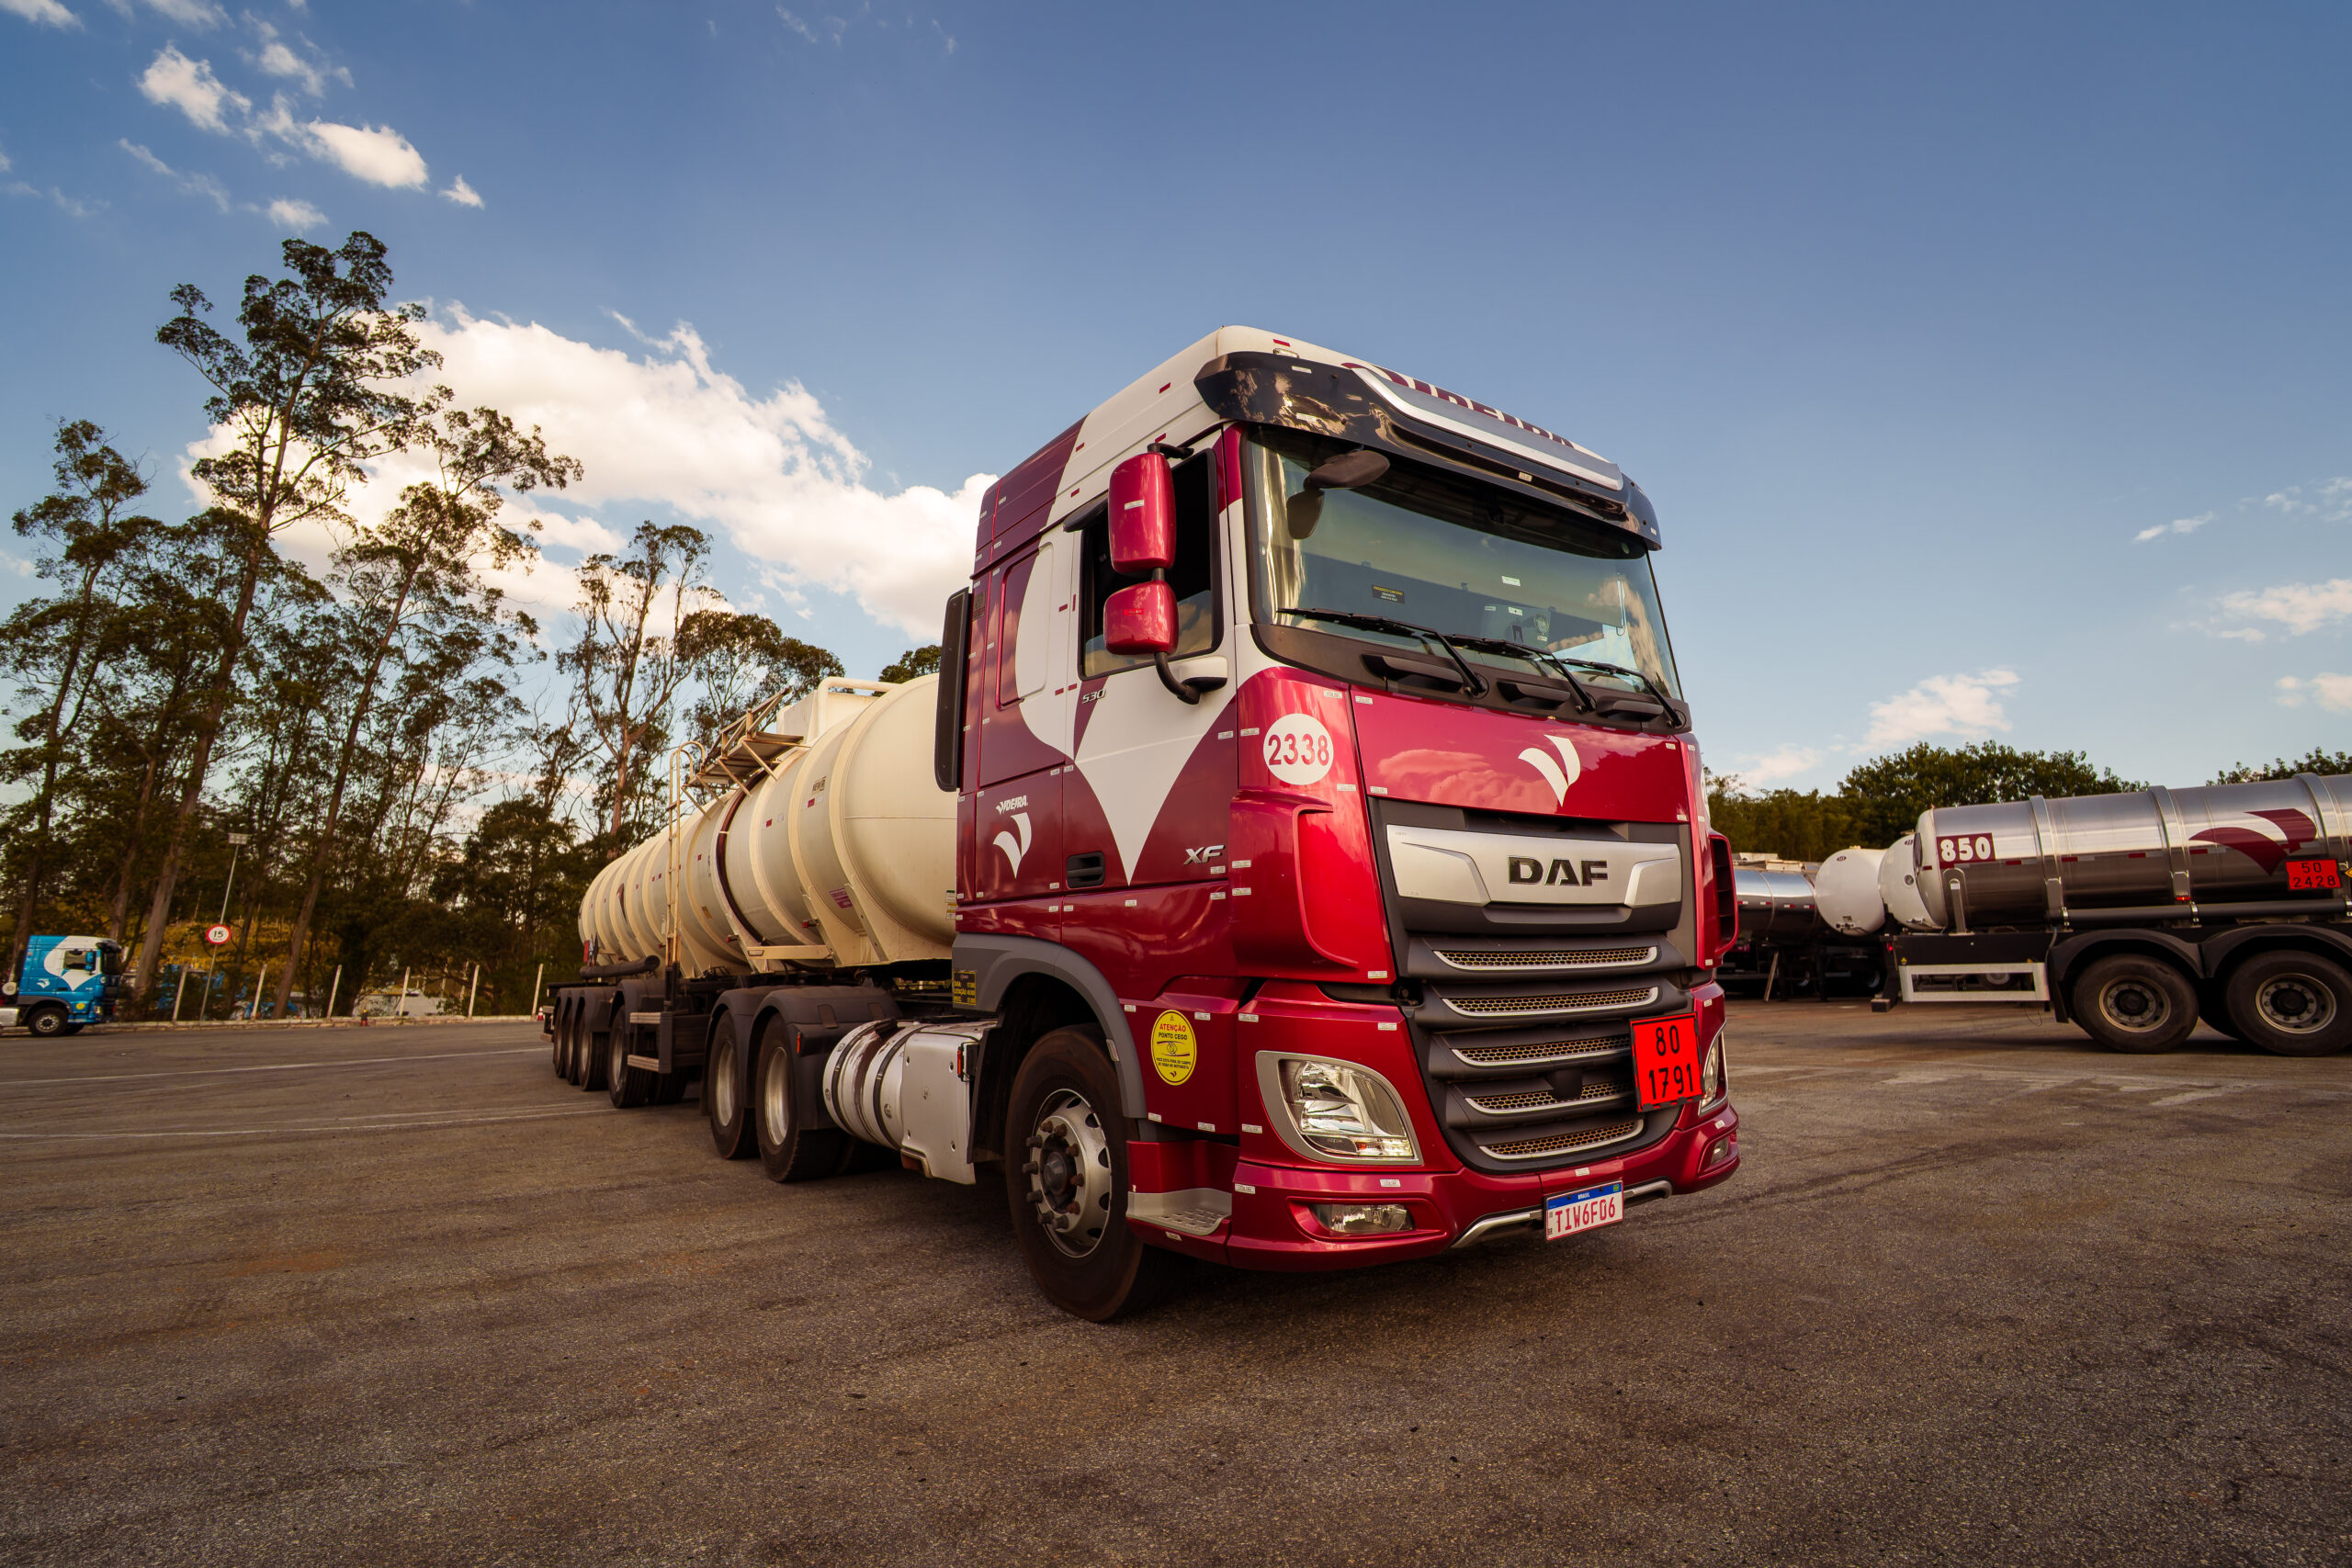
Nossa Frota
Equipamentos e capacidades adequados às diferentes exigências da indústria alimentícia
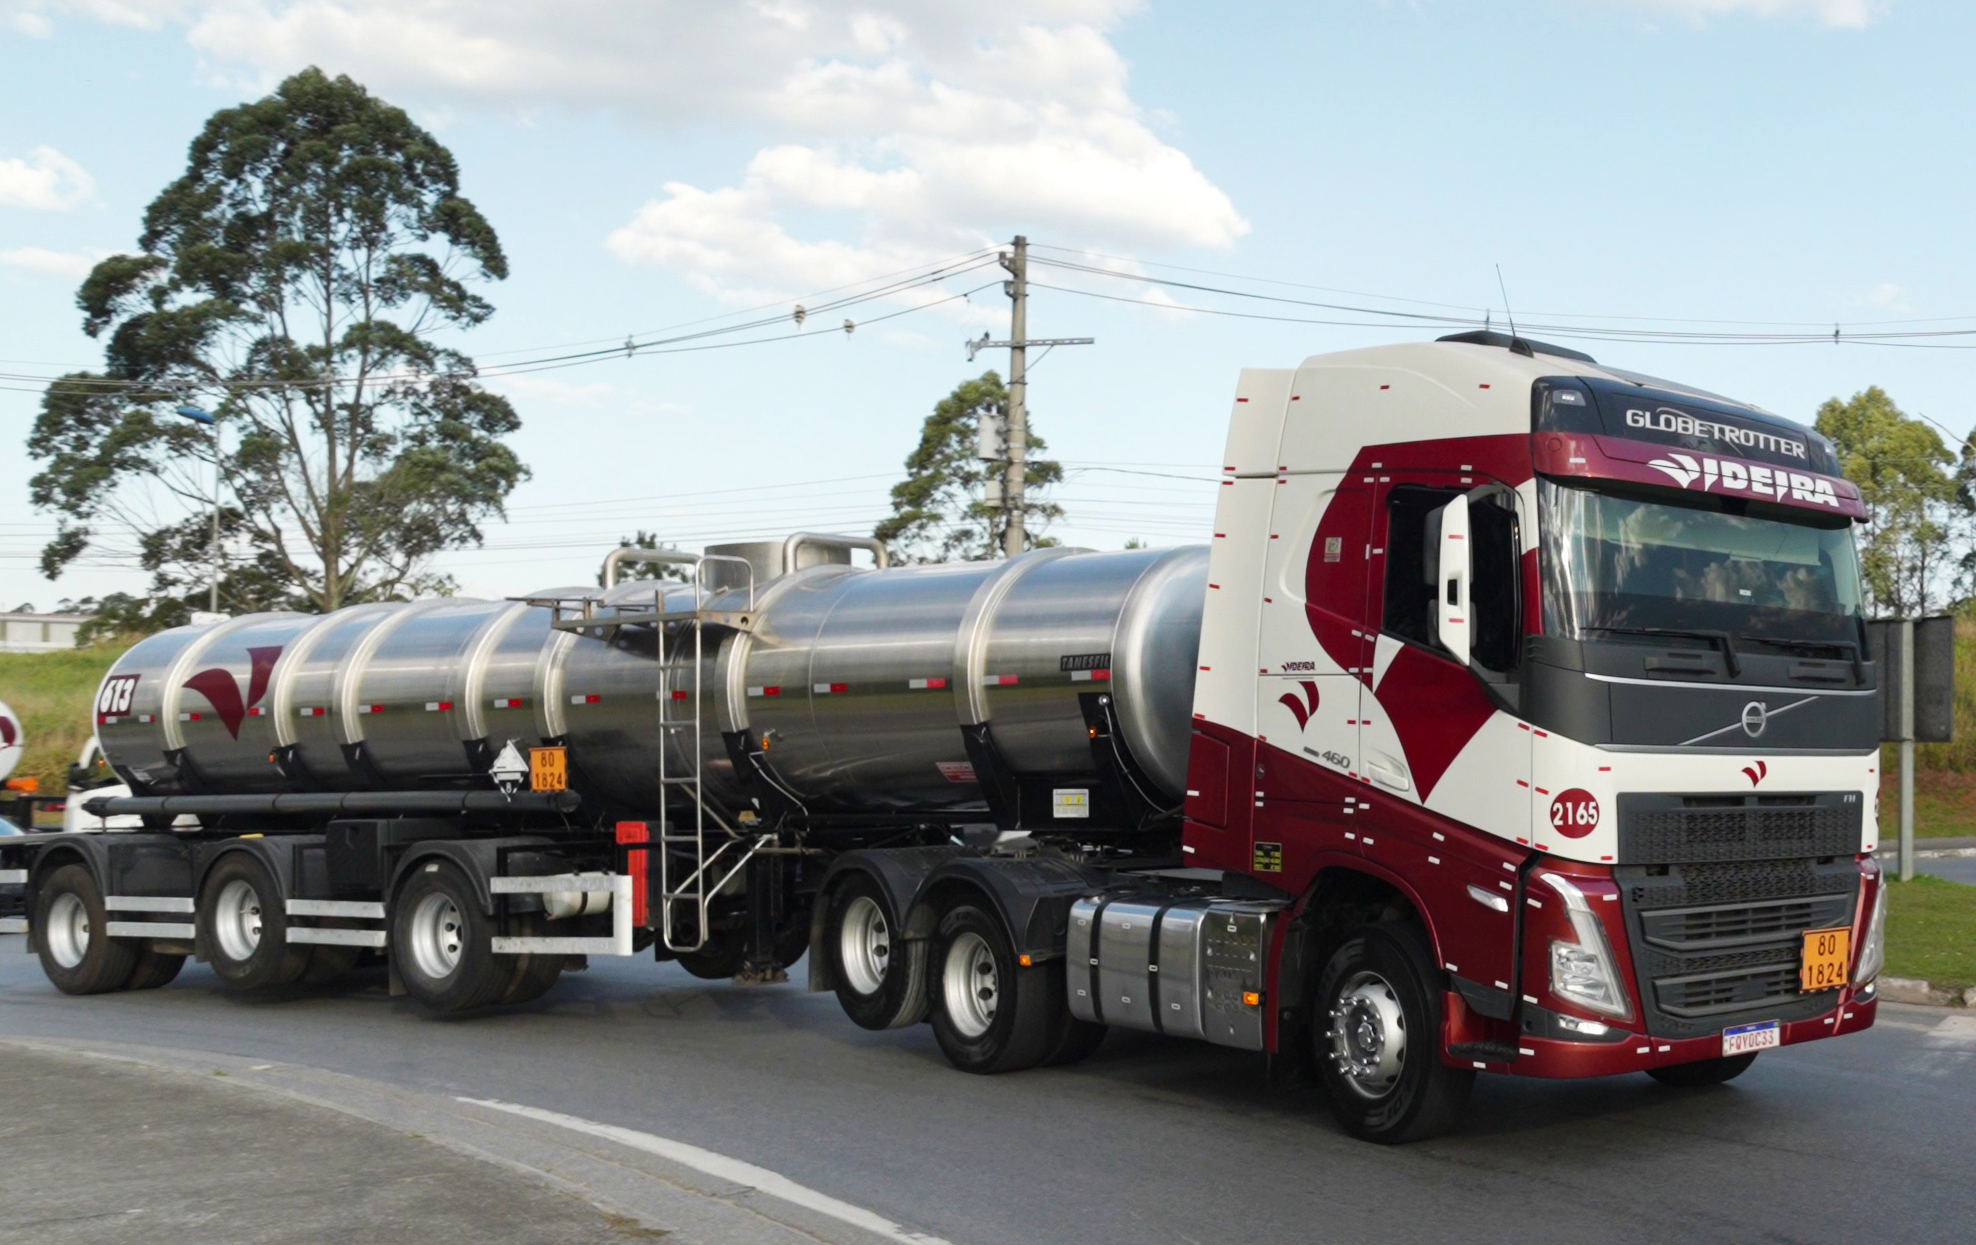
A frota destinada ao segmento contempla tanques em aço inox padrão food grade, aço inox 304L/316L e equipamentos revestidos, além de diferentes configurações de capacidade. Essa variedade permite adequar o conjunto às características do produto, ao volume movimentado, à rota e às condições de recebimento da planta.

6 EIXOS
Capacidade de carga: 30 toneladas Configuração indicada para operações com menor volume por viagem ou que apresentam restrições de acesso e capacidade de recebimento. Permite adequar a entrega à estrutura disponível no destino sem comprometer as características técnicas exigidas pela operação.
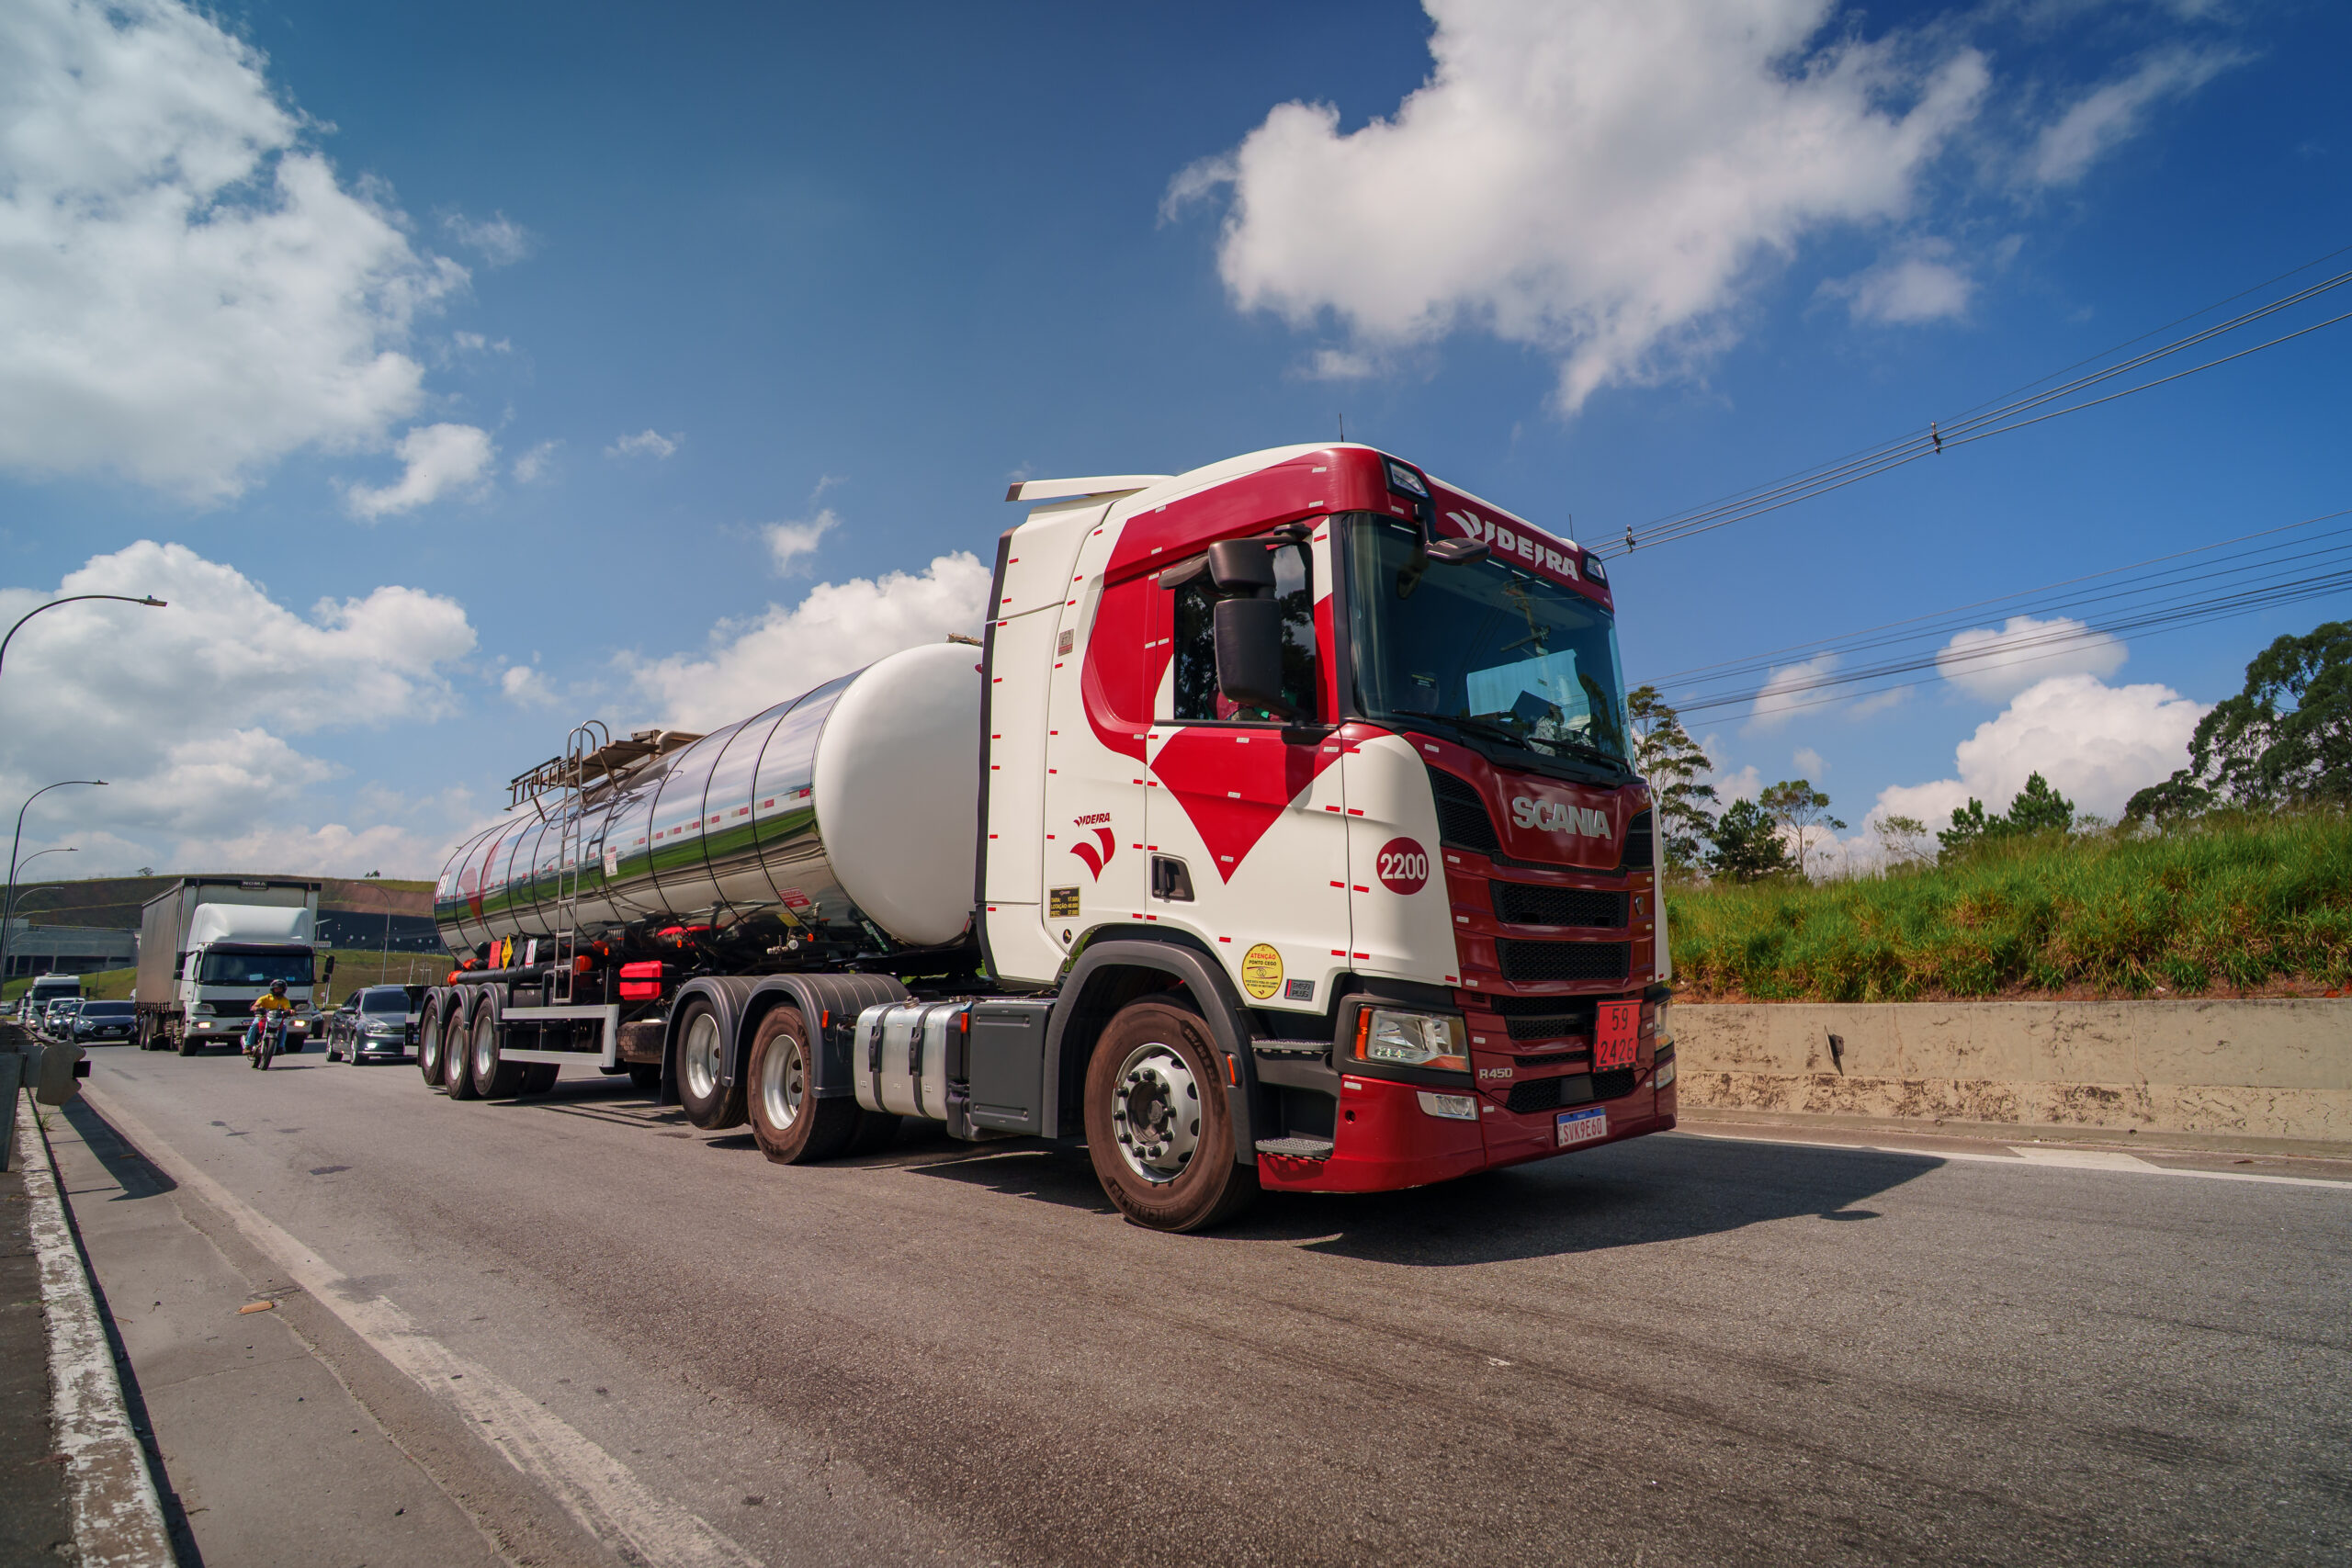
6 EIXOS
Capacidade de carga: 35 toneladas Configuração intermediária que combina capacidade de carga e flexibilidade operacional. Indicada para fluxos recorrentes de produtos destinados à indústria de alimentos e bebidas, atendendo diferentes perfis de rota e demanda.
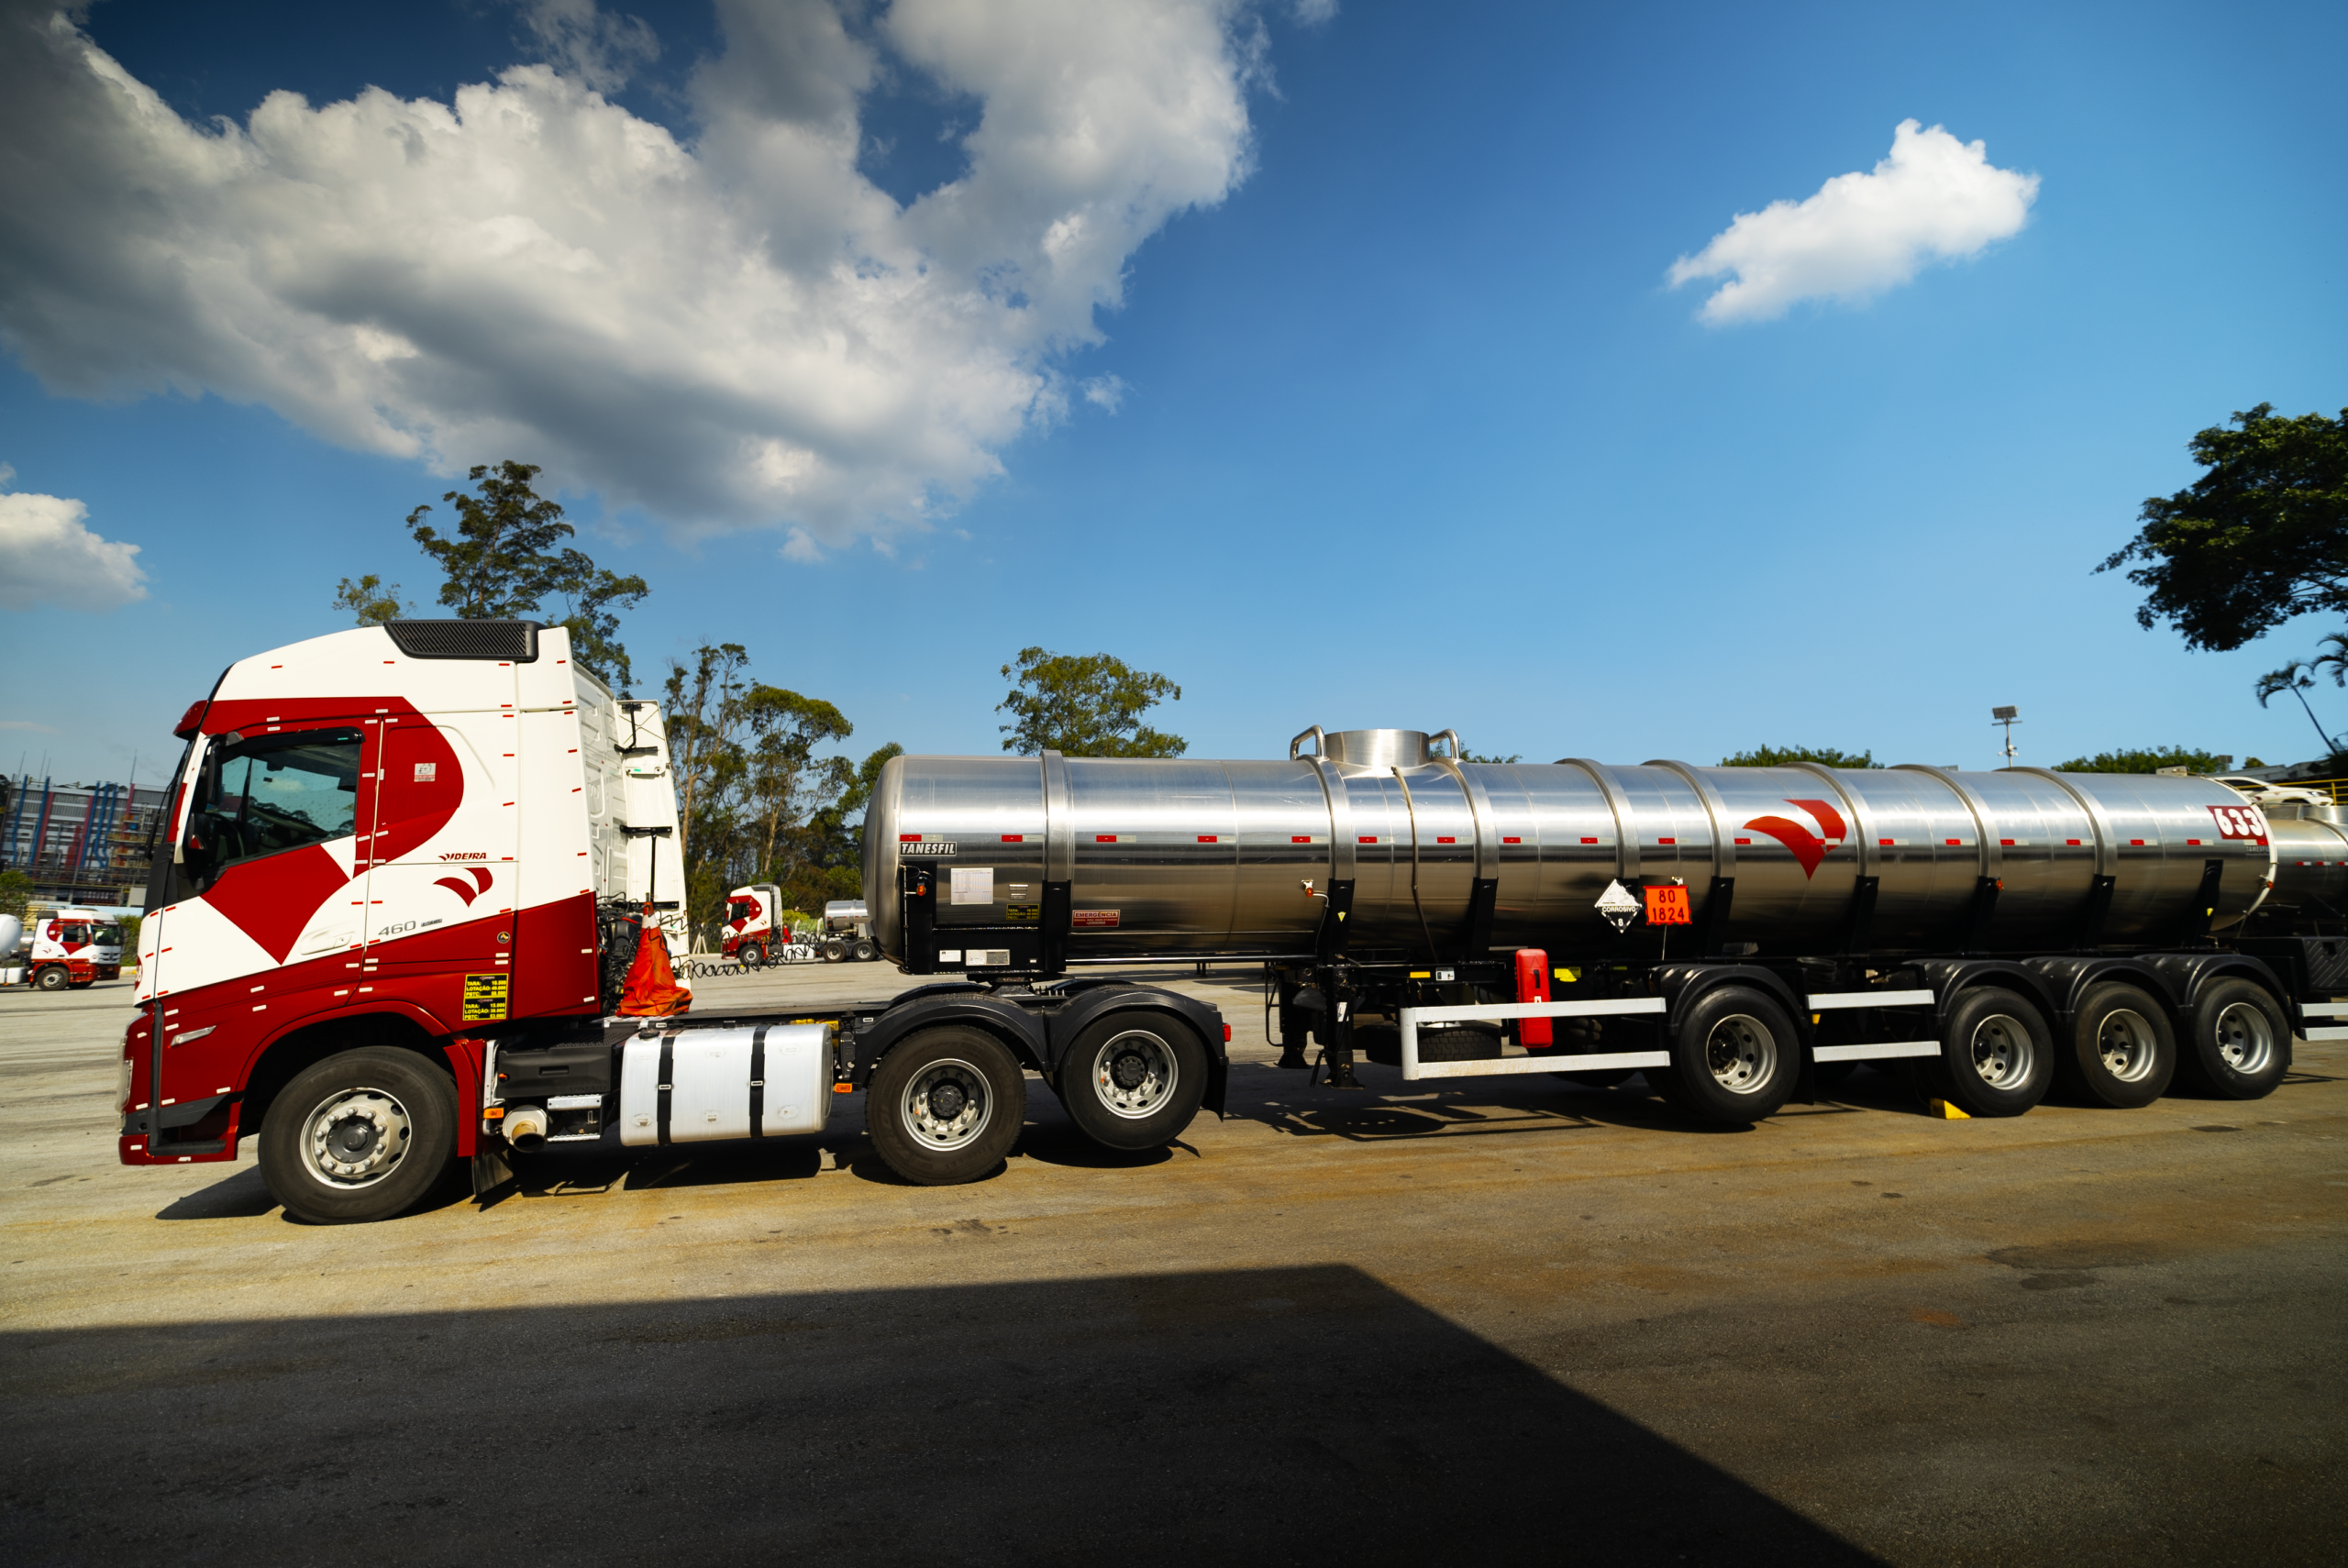
7 EIXOS
Capacidade de carga: 38 toneladas Configuração de maior capacidade, indicada para operações de alto volume e fluxos contínuos. Permite maior quantidade transportada por viagem, contribuindo para produtividade e regularidade no atendimento de plantas de grande porte.

Tanques padrão food grade, inox 304L/316L e revestidos
A escolha do equipamento é definida conforme as características e a aplicação do produto. Tanques padrão food grade atendem produtos destinados diretamente à cadeia alimentícia, enquanto tanques inox e revestidos são utilizados para produtos químicos empregados nos processos industriais e de higienização.
CERTIFICAÇÕES
Conformidade que a operação exige
Operar com produtos para a Indústria Alimentícia exige certificações que vão além do exigido em transportes convencionais. Nossa estrutura de conformidade é mantida de forma contínua, com auditorias periódicas que sustentam cada certificação ativa.
Reconhecimento internacional que avalia práticas ambientais, sociais e de governança, destacando o desempenho da Videira em sustentabilidade, responsabilidade corporativa e gestão ética ao longo de suas operações.
Certificação internacional que atesta a qualidade do sistema de gestão da Videira, garantindo processos padronizados, melhoria contínua e foco na eficiência operacional e na satisfação dos clientes.
Norma voltada à segurança viária, que comprova a adoção de práticas estruturadas para a redução de riscos de acidentes, proteção de vidas e controle responsável das operações rodoviárias.
Certificação da ABIQUIM que valida o atendimento aos requisitos de segurança, saúde, meio ambiente e qualidade no transporte rodoviário de produtos químicos perigosos e não perigosos.
Avaliação específica que comprova a conformidade da estação de limpeza e descontaminação de veículos, assegurando operações ambientalmente responsáveis e seguras.
Sistema de gestão que reforça o compromisso da Videira com responsabilidade social, segurança, saúde ocupacional, meio ambiente e ética em toda a cadeia logística.
Controle operacional que começa antes do carregamento
Na Videira, a gestão de risco no transporte de insumos para o setor Alimentício é estrutural. Cada operação começa com a verificação de compatibilidade entre produto, equipamento e rota. Não há carregamento sem checklist técnico concluído, sem verificação de vedações e sem confirmação de que o motorista escalado tem a certificação exigida pelo produto que vai transportar.
Durante o transporte, o rastreamento em tempo real garante visibilidade completa da operação. Identificamos qualquer desvio de rota ou parâmetro operacional e agimos com rapidez.
Na descarga, os protocolos específicos de cada produto garantem que a operação se encerra com a mesma precisão com que começou.
Mais do que transporte, entregamos confiança em cada operação.
Quer entender como estruturamos a operação para o seu produto?
Nossa equipe de operações analisa as exigências do seu insumo, da sua rota e do seu volume para desenhar a operação logística com a configuração técnica correta. Com configuração definida pelo produto, pela rota e pelo volume do cliente.